


A forró ragasztóban lévő légbuborékok nem esztétikai hiba. Ezek olyan folyamatriasztások, amelyek általában három alapvető ok egyikére mutatnak rá: termikus degradáció, nedvességszennyeződés vagy mechanikus levegő bezáródás. A buborékok figyelmen kívül hagyása gyengítheti a kötést, növelheti a húrozást, és költséges állásidőt okozhat az automatizált vonalakon. A buborékok az első látható figyelmeztetés, hogy a ragasztó már nem egyenletes olvadék.
A legtöbb gyártócsapat akkor veszi észre először a buborékokat, amikor meglátja a nyitott varratokat egy laminált szövedéken vagy a bevonat egyenetlen súlyát a vonalon. In autó belső laminálás , ugyanaz a hiba látható buborékokat okozhat a kárpit alatt. A jó hír az, hogy minden oknak van egy felismerhető tünete és egy egyszerű megoldás.
Mi okoz valójában légbuborékokat a forró ragasztóban?
A forró olvadékragasztóban lévő buborékok négy specifikus forrásból származnak: hőbomlásból, nedvesség elpárologtatásából, mechanikus levegőbezárásból és rendszerlevegő-szivárgásból. A forrás azonosítása az első lépés a végleges javítás felé, mivel minden trigger más korrekciós műveletet igényel.
Az ipari termelésben a hőbomlás a leggyakoribb oka. A melegen olvadó ragasztók hőre lágyulóak, így újraolvaszthatók, de minden polimernek van hőmérsékleti mennyezete. Az EVA alapú minőségek 180°C körül kezdenek lebomlani, míg a PA és PES minőségek elviselik a magasabb hőmérsékletet, de még mindig van határuk. Ha a ragasztó túl sokáig tölt a határérték felett, a polimer láncok lebomlanak, és kis gázmolekulákat szabadítanak fel. Ezek a molekulák finom habot képeznek az olvadék belsejében, és egy sima, átlátszó gyöngyöt zavaros, szálas áramlássá alakítanak.
| ok | Tipikus tünet | Fő kockázat |
|---|---|---|
| Túlmelegedés / termikus bomlás | Finom, folyamatos hab hosszú tartózkodási idő után | Gyenge kötési szilárdság, elszenesedés, fúvóka eltömődés |
| Nedvesség szennyeződés | Szórványos pattanások, néha gőzfoltokkal | Gyenge tapadás, hidrolízis, berendezés korróziója |
| Mechanikus levegőzárás | Rendszeres időközönként nagy, kerek buborékok | Bond-line üregek, újrahasznosított légzsebek |
| Rendszerlevegőszivárgás/meghibásodott modul | Véletlenszerű buborékok az egyik fúvóka közelében vagy indításkor | Inkonzisztens bevonattömeg, gyöngytörés |
A nedvességszennyezés a második leggyakoribb kiváltó tényező. A melegen olvadó ragasztók nem ugyanúgy higroszkóposak, mint a poliuretán, de felszívódáskor még mindig felszívják a légköri nedvességet. Ha az adagolótartályt nyitva hagyják egy nedves üzemben, a kondenzvíz összegyűlhet a hideg csőfelületeken, majd beszívódhat az olvadékba. A víz 100°C-on gőzzé alakul, szórványos buborékokat hozva létre, amelyek látványosan hasonlítanak a hőbomláshoz.
Hogyan lehet diagnosztizálni a légbuborékok forrását
Körülbelül 20 perc alatt azonosíthatja a légbuborékok forrását, ha öt paramétert figyel: a buborék mérete, gyakorisága, helyzete, hőmérséklete és színe. A gyors, strukturált megfigyelés megakadályozza a szükségtelen alkatrészcserét, és egyenesen a megfelelő javításra mutat.
- Jegyezze fel az olvadék hőmérsékletét. Ha ez meghaladja a ragasztó maximális ajánlott tartományát, kezelje a túlmelegedést elsőként gyanúsítottként.
- Figyelje meg a buborékokat a tartályban, szemben a fúvókánál lévő buborékokkal. A tartályban lévő buborékok túlmelegedésre vagy nedvességre utalnak; A csak a fúvókánál megjelenő buborékok mechanikus levegőzáródásra vagy a modul meghibásodására utalnak.
- Ellenőrizze a buborék méretét. A finom hab nagy területen termikus bomlásra utal. A nagy, elszigetelt buborékok a beszorult levegőre mutatnak.
- Ellenőrizze a ragasztó színét. A sárgásbarna olvadék termikus bomlást jelez; a fehér vagy zavaros megjelenés nedvességet vagy meg nem olvadt polimert jelezhet.
- Kapcsolja ki a keverőt és várjon. Ha a buborékok eltűnnek, a keverés levegőt vont be az olvadékba.
| Diagnosztikai nyom | Túlmelegedés | Nedvesség | Levegő bezáródás |
|---|---|---|---|
| Buborék megjelenése | Finom, folyamatos hab | Szórványos egyetlen durranás | Nagy kerek üregek |
| Helyszín | Tartály és lefelé | A tartálynál az első fúvóka | A fúvókánál, meghatározott állomásokon |
| Hőmérséklet | Az ajánlott határérték felett | Normális | Normális |
| Az olvadék színe | A szokásosnál sötétebb | Enyhén felhős | Normális |
| Keveréssel cseréljük | Rosszabb | Minimális | Növeli |
A javítás előtti diagnosztizálás pénzt takarít meg. Ha csökkenti a hőmérsékletet, és a buborékok eltűnnek, a probléma termikus volt. Ha a buborékok megmaradnak, a probléma fizikai: beszorult levegő vagy elhasználódott modul, amelyet cserélni kell.
Kiváltó okok megelőzése és javítása
Miután azonosította a forrást, alkalmazzon célzott javítást: csökkentse a hőmérsékletet, szárítsa meg a takarmányt, tisztítsa meg a pisztolyt vagy szervizelje a szivattyúrendszert. A sorrend számít, mert a hőmérséklet beállítása másodpercekig tart, míg a modulcsere időbe és pénzbe kerül.
Túlmelegedés és termikus bomlás
A feldolgozási tartományt ellenőrizze a termék adatlapján, ne a forró olvadékragasztók általános tartományát. Az alacsony hőmérsékletű EVA osztályok mennyezete alacsonyabb, mint a PA vagy a PES. Állítsa a tartályfűtést a felső határ alá, és tartsa röviden a tartózkodási időt. Az a ragasztó, amely egy éjszaka alatt megsül a tartályban, másnap reggelre lebomlik. Gyakorlati szokás, hogy minden műszak végén kiöblítjük a tartályt, és a legalacsonyabb hőmérsékletet üzemeltetjük, amely még mindig tiszta gyöngyöt eredményez.
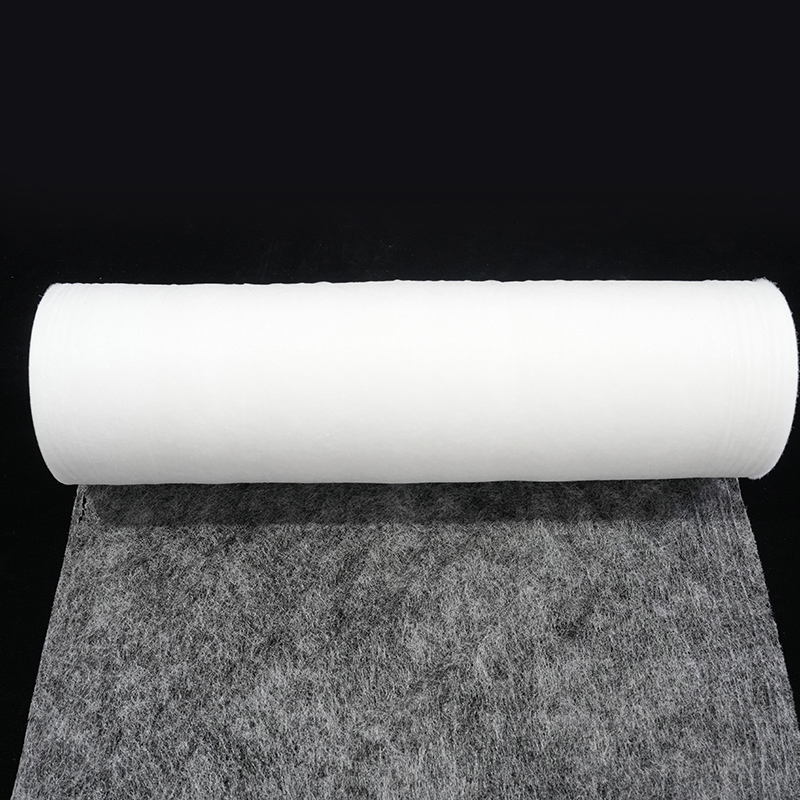
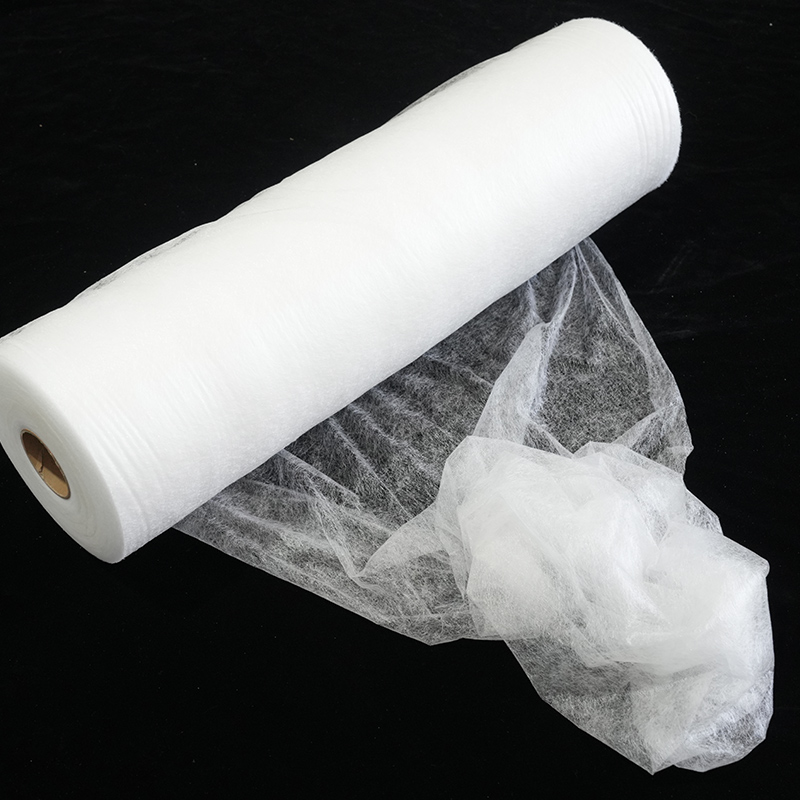
Ha olvadékragasztó fóliát háttérpapírral dolgoz fel, a betöltés előtt tartsa az anyagot szobahőmérsékleten. A hátlap segíti a fólia egyenletes adagolását és védi a tapadó felületet, így csökkenti annak esélyét is, hogy a finom részecskék az olvadékba húzódjanak.
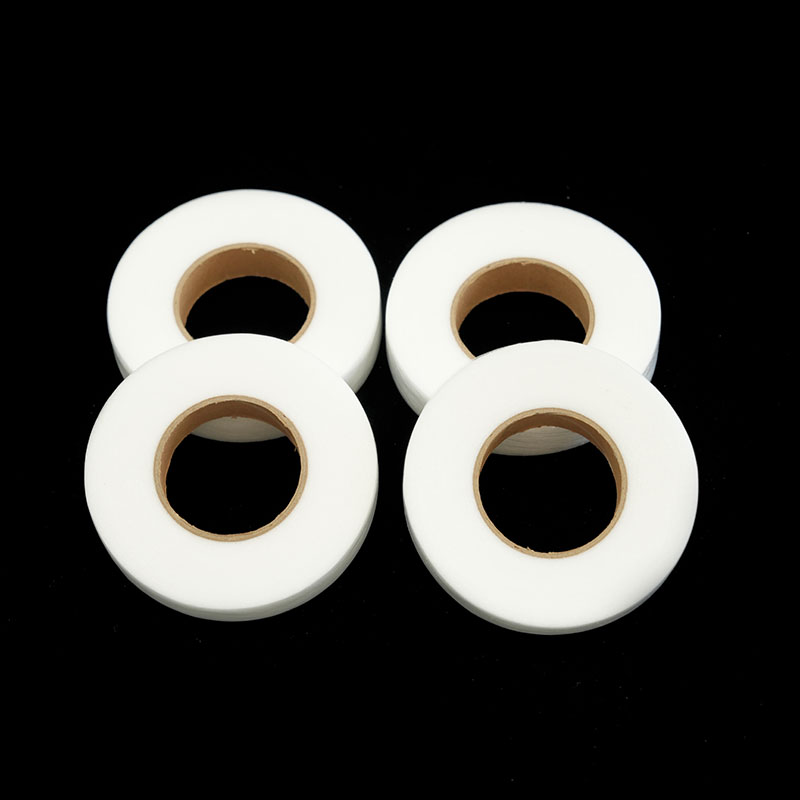
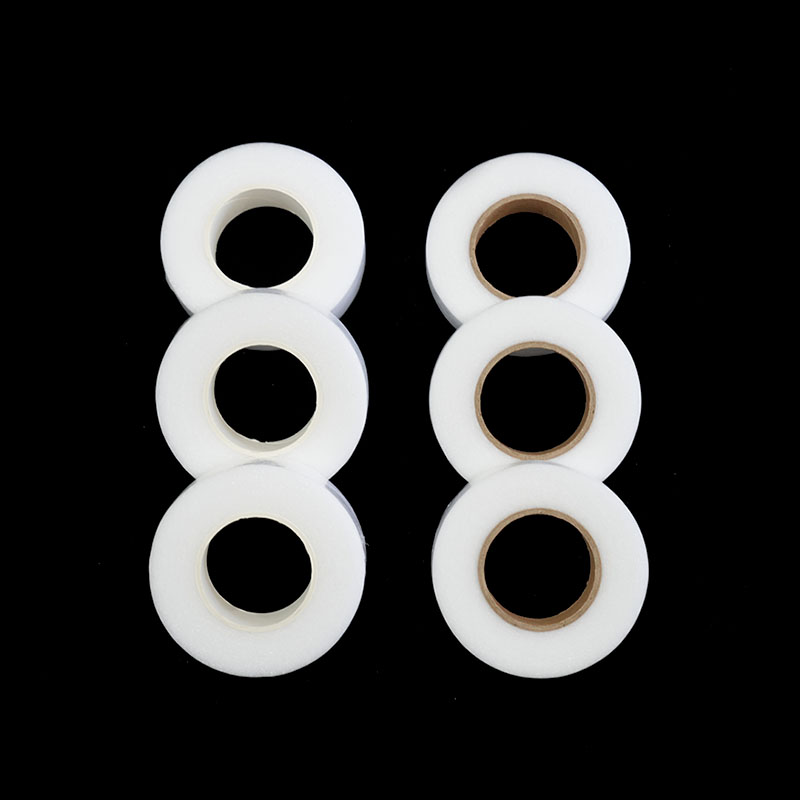
 PES forrón olvadó öntapadó fólia hordozópapírral a nedvesség szabályozására Ez a fólia szobahőmérsékleten szilárd marad, és megolvad az erős kötés érdekében, míg a hátlap védi a ragasztófelületet a nedvességtől, segít megelőzni a köpködést és a kipattanást a feldolgozás során. Termék megtekintése →
Nedvesség szennyeződés
Tartsa a ragasztótekercseket és a porokat az eredeti, lezárt csomagolásukban. Csak akkor nyissa ki az anyagot, ha a zsinór készen áll. Az utántöltések között zárja le a garat fedelét, és ellenőrizze, hogy az adagolócsatornában vannak-e nedves területek. Ha köpködést vagy időnként nagy pattanásokat lát, a nedvesség az elsődleges gyanúsított. Tisztítsa meg a tartályt, és vizsgáljon meg minden felületet az etetési terület közelében.
Levegő beszorulás és rendszerszivárgás
A levegő bejuthat az olvadékon keresztül, és bejuthat a gépen keresztül is. Ha a tartály szintje túl alacsony, a szivattyú bemenete örvényt vonhat be. Ha a tömlők, csatlakozók vagy szűrők elhasználódtak, a rendszer felszívhatja a környezeti levegőt. Az automatizált vonalakban ellenőrizze a modul tömítéseit és a fúvókavégeket. Egy egyszerű szivárgásteszt egy kézi légáramlás-érzékelővel gyakran perceken belül felfedi a forrást.
A ragasztó típusa megváltoztatja a buborékok kockázatát?
Igen. Az EVA, PA, PES és TPU minőségek eltérőek a hőstabilitásban, a nedvességérzékenységben és a feldolgozási ablakokban, így a buborékok kockázata az alappolimerrel együtt változik. A gépnek és a környezetnek megfelelő anyag kiválasztása ugyanolyan fontos, mint a folyamat hangolása.
Az EVA ragasztók a legkönnyebben feldolgozhatók, de a legérzékenyebbek a túlmelegedésre. A PA ragasztók jobb hőállóságot biztosítanak, de gyorsan felszívják a nedvességet a levegőből. A PES fóliák kiegyensúlyozott tulajdonságokat biztosítanak az ipari ragasztáshoz: magas olvadáspont, erős tapadás a textíliákhoz és műanyagokhoz, valamint tiszta kötési vonal. A melegen olvadó ragasztószalag vastagsága is számít, mert a vastagabb szalag megváltoztatja az olvadék térfogatát és a hűtési profilt. További információ: hogyan befolyásolja a melegen olvadó ragasztószalag vastagsága a ragasztási teljesítményt .
A TPU fokozatok eltérőek. A rugalmas TPU melegen olvadó öntapadó fólia hátlappapírral a rugalmasság, a nyújtás és a regenerálódás érdekében készült. Alacsonyabb feldolgozási hőmérséklet-tartománya kisebb hőbomlási kockázatot jelent, így kiváló választás rugalmas autó- vagy ruházati alkatrészekhez.
 Elasztikus TPU melegen olvadó ragasztófólia hátlappapírral Rugalmasságot és nyúlást kínál, ez a TPU fólia jól tapad az ívelt vagy mozgó alkatrészekhez. Alacsonyabb olvadási tartománya csökkenti a termikus bomlás kockázatát, így ideális autóipari és ruházati alkalmazásokhoz. Termék megtekintése →
A porkészítmények ismét másként viselkednek. Ha PES olvadékragasztóport használ, az anyagot egy szórógépbe vagy szitanyomtatóba adagolják olvadéktartály helyett. A páratartalom és a sütő hőmérséklete a fő változó, a porágy pedig szélesebb szabályozási mozgásteret biztosít.
 PES Hot Melt ragasztópor porfestési eljárásokhoz Ez a por szórógépekhez és szitanyomtatókhoz készült, egyenletes ragasztást biztosítva textíliákon és más hordozókon. Gyorsan megköt, és széles hőmérsékleti tartományoknak is ellenáll, de gondos nedvesség- és tartáskezelést igényel. Termék megtekintése →
| Polimer | Olvadáspont-tartomány | Fő buborék kockázata | Az irányítás legjobb módja |
|---|---|---|---|
| EVA | 60-100°C | Túlmelegedés and char | Tartsa alacsonyan a tartály hőmérsékletét, használjon friss anyagot |
| PA | 90-160°C | Nedvesség absorption | Tömített tárolás, száraz adagolási rendszer |
| PES | 100-160°C | Túlmelegedés if dwell time is long | Rövid tartózkodási idő, tiszta fúvóka |
| TPU | 90-150°C | Mechanikus levegőzárás | Ellenőrizze a modul tömítéseit és a tartály szintjét |
Gyakran Ismételt Kérdések
Miért jelennek meg légbuborékok, miután a ragasztó hosszú ideig a tartályban van?
A hosszú tartózkodási idő a leggyakoribb ok. Még akkor is, ha a tartály megfelelő hőmérsékletre van beállítva, a levegőben lévő oxigén idővel lebontja a polimert és gáz szabadul fel. Használja a legalacsonyabb elfogadható hőmérsékletet, tervezze meg a termelést az anyag élettartamára, és minden műszak végén tisztítsa meg a tartályt.
A buborékok csökkentik a kötési szilárdságot, vagy csak kozmetikai hatásúak?
Csökkentik az erőt. A kötési vonalban lévő levegő űrként működik, nem töltőanyagként. Amikor a ragasztó lehűl, a gázzsebek tapadásmentes foltokká válnak. Feszültség hatására ezeknél az üregeknél repedések keletkeznek. A nagy sebességű vonalakon a buborékok ragasztószalagot és inkonzisztens fedést is okoznak.
Valóban képes a nedvesség buborékokat létrehozni egy forró olvadékrendszerben?
Igen. A víz 100°C-on gőzzé alakul. Még a tartályban vagy a betápláló csatornán lévő kis mennyiségű páralecsapódás is szórványos buborékokat hoz létre. Tartsa zárva a fedelet, tárolja az anyagot lezárt formában, és öblítse ki a rendszert, ha nedvességre gyanakszik.
Cseréljem ki a ragasztóterméket, ha továbbra is buborékok jelennek meg?
Addig nem, amíg ki nem zárta a folyamatproblémákat. A legtöbb buborék-probléma folyamattal, nem pedig anyaghibával kapcsolatos. Ha melegen olvadó ragasztófóliát vagy port használ, ellenőrizze a termék adatlapját az ajánlott feldolgozási tartományra vonatkozóan. Ha a hatótávolság messze van a gép működési pontjától, egy másik fokozat segíthet.
A forró olvadékragasztóban lévő légbuborékok jelzés, nem baleset. Először ellenőrizze a hőmérsékletet, majd zárja ki a nedvességet, majd ellenőrizze a mechanikai rendszert. A legtöbb üzem egyetlen műszakban szünteti meg a hibát, miután azonosították a forrást. Ha a probléma továbbra is fennáll, tekintse át az anyagválasztást, és kérje a szállítótól a feldolgozási támogatást.

Vegye fel velünk a kapcsolatot