


A melegen olvadó ragasztófóliát öt változó írásban rögzítésével határozzák meg: polimer kémia, vastagság és térfogat tűréssel, az olvadék- és aktiválási ablakok, a kötési szilárdság vizsgálati módszerével és a tekercsformátum, beleértve a bélést és a csomagolást. Az adatlapon minden második sor – a mag átmérőjétől az eltarthatóságig – ezt az öt számot védi.
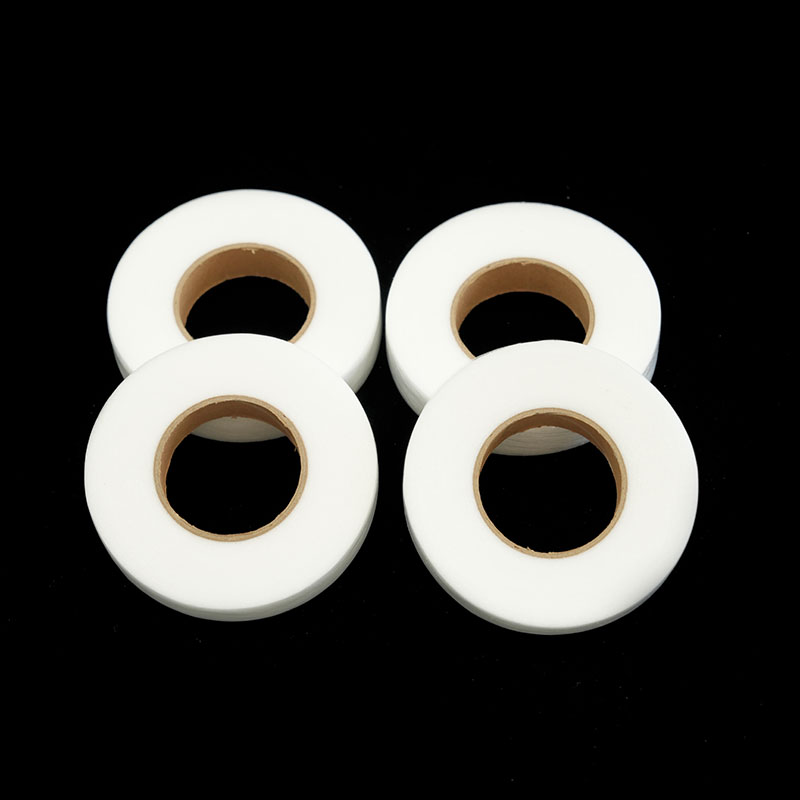
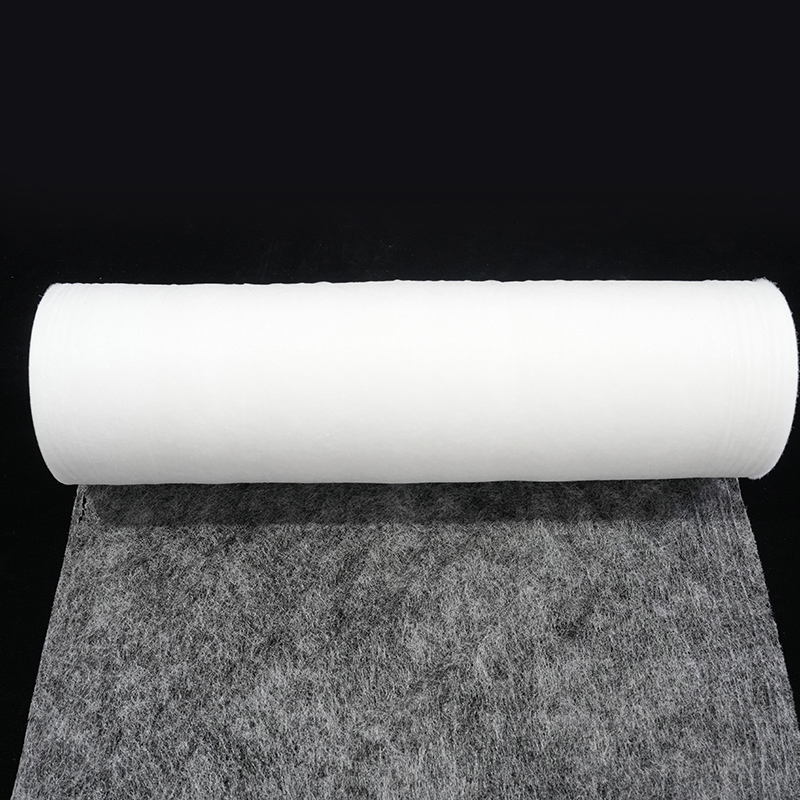
A melegen olvadó ragasztófólia egy oldószermentes hőre lágyuló fólia, jellemzően 20-150 µm vastag, szobahőmérsékleten érintésre száraz, és csak hő plusz nyomás hatására aktiválódik. Semminek sem kell elpárolognia és semminek sem kell megkötnie, így a kötés pillanatok alatt kialakul. Ez a sebesség az oka annak, hogy az OEM-vonalak előnyben részesítik a fóliát a folyékony ragasztóval szemben, és ez az oka annak is, hogy a laza specifikáció nem hangosan, hanem csendesen meghibásodik.
Az OEM-projekteknél tapasztalt legtöbb probléma a specifikáció meghibásodása, nem pedig az anyaghibák: egy rajz, amelyen az "50 µm-es film" felirat szerepel, négyzettömb nélkül, egy lágyulási tartomány, amelyet tesztmódszer nélkül határoztak meg, vagy egy olyan hordozón mért leválási érték, amelyet az ügyfél soha nem ragaszt.
Öt szám, amelyek a teljes specifikációt hordozzák
Öt szám végzi el a munka nagyjából nyolcvan százalékát: a kémia, a grammatika, az olvadási ablak, az aktiválási ablak és a kötéserősség egy megnevezett módszerrel. Helyezze el őket, és a többi már részletkérdés; félreérti őket, és semmilyen részlet nem menti meg a projektet.
- Kémia. EVA, PA, PES vagy TPU. Ez az egy döntés rögzíti a tapadást, a hőállóságot, a mosásállóságot és a költségeket, és ez később nem javítható vastagság változtatással.
- Grammage. Nem csak mikrométerben, hanem g/m²-ben van megadva tűréssel. Két azonos vastagságú film különböző ragasztótömeget szállíthat a kötési vonalra.
- Olvasztó ablak. Az a tartomány, amelyen a polimer átfolyik, általában DSC-csúcstartományban fejezzük ki, nem pedig egyetlen olvadáspontban.
- Aktiválási ablak. A présgép által igényelt hőmérséklet, nyomás és tartózkodási idő, amelynek illeszkednie kell a már birtokolt géphez.
- A kötődés erőssége. Egy szám, egy hordozó és egy módszer. A „jó tapadás” nem elfogadási kritérium.
Illessze a polimert a szubsztrátumhoz és a vonal hőmérsékletéhez
A polimer kiválasztását három korlát határozza meg, ebben a sorrendben: az aljzat hőtűrése, a kémia tapadása az aljzathoz, és a kész alkatrésznek túl kell élnie a körülmények, például a mosás, a hő, a lágyítóanyag migrációja és a páratartalom. Az ár az utolsó.
| Kémia | Tipikus aktiválási tartomány | Gyakori OEM szubsztrátok | Vigyázz |
|---|---|---|---|
| EVA | 70-95 °C | Papír, hab, fólia, nem szőtt anyagok, alacsony hőmérsékletű textilragasztás | Korlátozott hő- és vegyszerállóság; nem alkalmas meleg mosásra vagy autószervizre |
| PA (poliamid) | 110-140 °C | Textil, bőr, fémbetétek, autókárpit, cipőalkatrészek | Forróbb sajtót igényel; nedvességérzékeny a tárolás során |
| PES (kopoliészter) | 110-150 °C | Textil laminálás, lábbelik, autóbelsők, szűrőközegek | Melegen és nedvesen tárolva hidrolizál; tartsa lezárva a tekercseket |
| TPU | 90-130 °C | Stretch szövetek, membránok, cipő felsőrészek, telefontokok, elasztikus kompozitok | Magasabb költség; a tapadás megnehezítheti a bélés kioldását |
A hőmérséklet-ellenállás általában eldönti az esetet. A 80 °C-ot elérő kárpit egy parkoló járműben nem használhat alacsony hőmérsékletű EVA fóliát, bármennyire is jól tapad a padon. Az autók belső laminálásában a PA és a PES fóliák dominálnak, mivel elviselik a préselési hőmérsékletet és az azt követő évek hőjét is.
Ha a ragasztott szerelvénynek meg kell nyúlnia az aljzattal, például egy sportcipő felsőrésszel vagy egy elasztikus membránnal, akkor általában a TPU-fólia a megoldás, mert a merev ragasztóréteg megreped vagy szétválik, amikor a kompozit meghajlik.
 TPU melegen olvadó öntapadó fólia hátlappapír rugalmassággal A termék bemutatása: Ez a TPU melegen olvadó ragasztófólia a papír hátlapjának rugalmasságával környezetbarát ragasztó tulajdonságokkal rendelkezik, amelyek nem csak a hatékony... Termék megtekintése →
Vastagság, méret és tekercsformátum: a tűréseket adja meg, ne az átlagokat
A tűréssáv és a tekercsformátum nélküli vastagsági adat mintát ír le, nem vásárlási specifikációt; a tűréshatárok döntik el, hogy a dobás az Ön vonalán fut-e.
- Nyomtatvány: 60 g/m² ± 5%, például. ± 5%-nál szorosabb is elérhető, de ezt inkább a kötési vonal indokolja, mintsem a megszokás kívánja.
- Vastagság: 50 µm ± 5%, a szövedék öt pontján mérve.
- Szélesség: 1.520 mm a megadott egyoldali tűrés mellett, mert a 3 mm keskeny szövedék ragasztatlan élcsíkot hagyhat maga után.
- A tekercs hossza és magja: 500 m 152 mm-es magon, toldásmentesen, rögzített tekercsátmérővel.
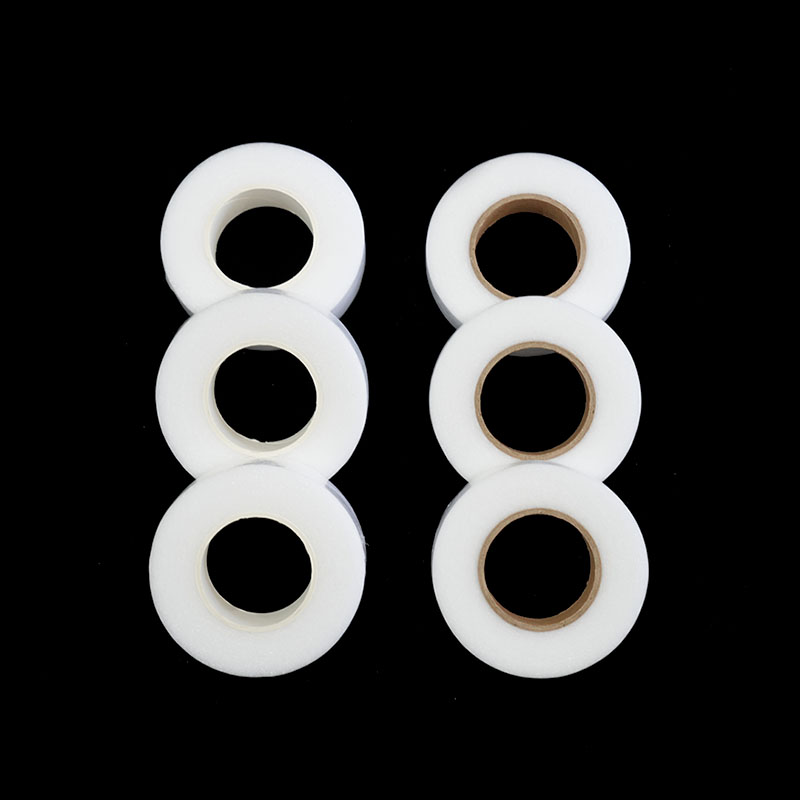
- Kioldó bélés: típus, súly, akár az egyik, akár mindkét oldal szilikonozott, és az adagolónak szükséges kioldóerő.
A vonalhajózási viselkedés több figyelmet érdemel, mint általában. A túl könnyen hámló bélés felemelkedik, mielőtt a fólia elérné a rést; amelyik túl keményen hámlik, megnyújtja és ráncosítja a filmet. Az ellenőrzött hátlappapírral ellátott fólia eltávolítja ezt a változót a sorból.
 PES melegen olvadó öntapadó fólia hátlappapírral A termék bemutatása: A PES melegen olvadó ragasztófólia hátlappapírral egy környezetbarát ragasztó. Speciális kaparási, bevonatolási vagy fúvási folyamaton keresztül... Termék megtekintése →
A specifikációs lap: mezők, példabejegyzések és kihagyásuk költsége
Egy fóliaspecifikáció akkor teljes, ha a beszállító tud belőle árajánlatot adni, a minőségügyi mérnök pedig sok mindent visszautasít ellene anélkül, hogy egyetlen kérdést is feltenne, ami azt jelenti, hogy minden területen van szám, tolerancia és módszer.
| Mező | Példabejegyzés | Mit akadályoz meg |
|---|---|---|
| Kémia and grade | PES kopoliészter fólia, MFI 25 ± 5 g/10 perc 160 °C-on / 2,16 kg | Csendes reformulálás és sodródó áramlási viselkedés |
| Grammage | 60 g/m² ± 5% | Kiéhezett vagy elárasztott kötési vonalak |
| Vastagság | 50 µm ± 5%, öt mérési pont | Viták a mérési módszer körül |
| Olvasztó ablak | DSC csúcs 115-125 °C | Egy film, amely több hőt igényel, mint amennyit a prés tud adni |
| Aktiválási ablak | 135 °C, 3 bar, 15 s, az Ön vonalán ellenőrizve | Hideg kötések hibáztatták a ragasztót |
| A kötődés erőssége | T-lehúzás ≥ 8 N/25 mm a referencia alapfelületen, ASTM D1876 | Érvek közös hivatkozás nélkül |
| Formátum | 1520 mm széles, 500 m tekercs, 152 mm mag, toldásmentes | Webtörések és élveszteség |
| Tárolás és eltarthatóság | 12 hónapig lezárva ≤ 25 °C-on és ≤ 60% relatív páratartalom mellett | Hidrolízis és blokkolás a raktárban |
| Megfelelés | REACH SVHC nyilatkozat, RoHS, OEKO-TEX 100 II. osztály, ahol releváns | Elutasított szállítmányok és blokkolt vámügyintézők |
| Változtassa meg a vezérlést | Írásbeli értesítés és újraminősítés minden gyanta- vagy MFI-csere előtt | Teljesítménysodródás a szállítmányok között |
Vizsgálati módszerek: Tegye összehasonlíthatóvá az eredményt
Egy elfogadási feltétel csak akkor használható, ha megnevezi a szabványt, a szubsztrátumot, a minta szélességét és a kondicionálást, mert a négy tény nélkül a leválasztási számot senki más nem tudja reprodukálni.
- Lehúzási szilárdság: 180°-os lehúzás az ASTM D903 szerint, vagy T-lehúzás az ASTM D1876 szerint a rugalmas-hajlékony laminátumokhoz.
- Nyírás és kúszás: statikus nyírás az üzemi hőmérsékleten a megereszkedett díszítés és a kúszó címkék előrejelzésére.
- Termikus viselkedés: DSC ISO 11357-3 vagy ASTM E794 szerint, az olvadási csúcs megerősítéséhez és a tételsodródás észleléséhez.
- Tartósság: mosási és vegytisztítási ciklusok az ISO 3175 szerint, ahol a végtermék egy ruha vagy cipő.
- Soros próba: ugyanazt a lehúzási tesztet három hőmérsékleten és három tartózkodási időn megismételjük, ami azt eredményezi, hogy az ablakgyártás ténylegesen lefut.
Hat specifikációs hiba, amely később jelenik meg, amikor a gyártás leáll
A filmre visszavezethető leállások általában hiányzó záradékokkal kezdődnek, nem pedig hibás tekercsekkel.
- Csak vastagság megadása. Két szállító 50 µm-nek is megfelelhet, és mégis eltérő ragasztótömeget szállít négyzetméterenként.
- Versenyzői adatlap másolása. Ezeket az értékeket más hordozón és más présgépen mértük.
- Figyelmen kívül hagyja a már birtokolt sajtót. Ha a fóliának 150 °C-ra van szüksége, és a vonal teteje 120 °C-on történik, akkor a specifikáció a papíron halott.
- A bélést a véletlenre bízva. Az automata adagolók sokkal kevésbé elnézőek, mint a kézi felrakás.
- Egyetlen minta jóváhagyása. Egy jó tekercs keveset mond a tizedikről, és ugyanez a fegyelem számít, ha a fóliát automatizált gyártósorokkal integrálja, ahol a várakozási idő és a résnyomás már nem kézzel állítható.
- Nincs változásvezérlés. Egy új gyantaszállító eltolja az olvadékfolyási indexet az adatlap címsorának megváltoztatása nélkül.
A próbaverziótól a gyártási kiadásig
Egyetlen tekercs helyett folyamatablakot hagyjon jóvá: futtassa a próbát három hőmérsékleten és három várakozási időn, és minden ponton rögzítse a leválasztás eredményét, így a gyártásnál a találgatás helyett egy térkép lesz.
- Próbadobás: 50-100 m általában elegendő a beállításhoz, a futási veszteséghez és a laboratóriumi vizsgálatokhoz.
- Első cikk: az első gyártási megrendelés előtt ellenőrizze a specifikációnak megfelelő súlyt, vastagságot, szélességet, kioldó erőt és lehúzási szilárdságot.
- Retenciós minták: minden tételből egy métert le kell zárni az eltarthatósági időtartamra.
- Elemzési bizonyítvány: tételenként, mért értékekkel, nem pedig egyszerű "megfelel".
- Az újraminősítést kiváltó tényezők: gyantacsere, MFI csere, nagyobb vonalsebesség, új hordozó köteg.
Gyakran Ismételt Kérdések
Milyen vastagságú forró ragasztófóliát kell megadnom az OEM gyártáshoz?
Inkább a ragasztási vonalból induljon ki, mint a katalógusból: 25-50 µm sima, jól illeszkedő aljzatokhoz illik, míg 75-150 µm-t akkor használnak, ha a felület érdes, porózus vagy hézagkitöltést igényel. Ezután ellenőrizze a grammsúlyt, mert ez szabályozza a ragasztótömeget a hézagban.
Szükségem van lehúzható fóliára a filmre?
Csak akkor, ha a film egyébként elakadna a tekercsen, vagy ha a folyamat automatikusan adagolja a filmet. A bélésmentes fólia olcsóbb, és azonnali használat mellett jól használható kézi felrakáshoz, míg az ellenőrzött hátlap biztonságosabb az automatikus adagoláshoz és a hónapokig tárolt fóliákhoz.
Hogyan állíthatok be elfogadási kritériumot a kötés szilárdságára?
Ragassza a fóliát a pontos gyártási szubsztrátumhoz a gyártási beállításoknál, tesztelje egy megnevezett módszerrel, például ASTM D1876-tal, és állítsa be a minimumot a legalacsonyabb eredményből, legalább öt mintából három tételben. Egyetlen próbatest minta nem alapja a vásárlási specifikációnak.
Lefedhet egy film több különböző terméket?
Néha, de csak akkor, ha az aljzatok, a présbeállítások és a tartóssági követelmények átfedik egymást. Az autókárpitot lamináló PES-fólia ritkán felel meg az alacsony hőmérsékletű habkötésnek, és az egyik minőséget mindkettőre rákényszeríteni általában olyan kompromisszumot eredményez, amely egy alkalmazásnál meghiúsul.
Mi okozza a film meghibásodását egy olyan vonalon, amely korábban gond nélkül futott?
Általában máshol történik változás a folyamat során: lassabb vonalsebesség, hidegebb lemez, vastagabb hordozó vagy új anyagtétel. A film érzékeny a tartózkodási időre és a nyomásra, ezért amikor a folyamat eltolódik, a folyamatablakot újra kell ellenőrizni, nem pedig feltételezni.
A működőképes filmspecifikáció rövid: öt szám, egy tűrésblokk, egy vizsgálati módszer minden igényhez és egy változás-ellenőrzési záradék. Írja meg az első próbatekercs előtt, nézze át a beszállító műszaki csapatával, majd fagyassza le, ha a termelés stabilizálódik, hogy a jövőbeni eltérések azonnal láthatóvá váljanak, ahelyett, hogy hat hónappal később leválási panaszként jelennének meg.

Vegye fel velünk a kapcsolatot