


A famegmunkáláshoz használt melegen olvadó ragasztó egy 100%-ban szilárd, hőre lágyuló műanyag: addig melegítjük, amíg el nem folyik, két fafelület közé nyomjuk, és hagyjuk kihűlni, amíg újra megszilárdul. Semminek sem kell elpárolognia, így a kezelhetőséget biztosító kötés pillanatok alatt kialakul a húsz-hatvan perc helyett, amelyre a PVA vagy karbamid-formaldehid ragasztónak szorítónyomás alatt szüksége van.
A rövid válasz, még a részletek előtt: beltéri bútorok, élszalagok és hőérzékeny aljzatok furnérozása esetén általában az EVA alapú forró ragasztó a legolcsóbb termék, amely megfelelően elvégzi a feladatot. Váltson PA-alapú termékre, ha a ragasztott alkatrésznek nagyjából 70-100 °C-ot kell kibírnia használat közben. Akkor válasszon PES vagy TPU fóliát vagy szövedéket, ha a ragasztási vonalnak vékonynak, egyenletesnek és száraznak kell lennie, ahogy a furnéron, laminátumon, méhsejt paneleken és profilozott profilokon kell.
Az alábbiakban bemutatjuk, hogy a polimercsaládok miben különböznek egymástól, hol tartozik egy-egy famegmunkáló sorba, mely folyamatbeállítások döntik el, hogy a kötés kitart-e, és hogyan lehet diagnosztizálni azokat a hibákat, amelyek ténylegesen megjelennek a műhelyben.
Mi is valójában a melegen olvadó ragasztó famegmunkáláshoz?
A famegmunkálásban a melegen olvadó ragasztó nem egy termék, hanem egy család, amelyet a szállítás módja határozza meg: olvadt gyöngy, bevont fólia vagy nem szőtt szövedék.
Mindháromnak ugyanaz a fizikája. A polimer szobahőmérsékleten szilárd, lágyulási pontján ragacsos folyadékká meglágyul, enyhe nyomás alatt nedvesíti a fa felületét, majd lehűlve szilárd halmazállapotúvá válik. Mivel a folyamat tisztán fizikai, a kötés hő hatására újranyitható marad, ami kényelmes a furnér újrapozicionálásához és javítási munkákhoz, de azt is jelenti, hogy a hézag kúszni fog, ha folyamatosan a lágyulási tartománya felett tartják.
A granulátumok és gyöngyök forró olvadékpisztolyba vagy élszalagozó gépbe kerülnek, ahol a ragasztót egy tartályban megolvasztják, és gyöngyként vagy vékony hengerrel bevont rétegként alkalmazzák. A fóliák és szövedékek előre kialakított lapokként érkeznek, amelyeket a két hordozó közé fektetnek, és membránprésben, hengeres laminálóban vagy fűtött tányérprésben aktiválják. Ez a különbség kereskedelmi és műszaki jellegű is: az olvadt felhordás gyors és olcsó a bútorok összeszerelésénél, míg a fólia és a szalag olyan ellenőrzött, egyenletes bevonattömeget biztosít, amelyhez egy gyöngyfelhordó egyszerűen nem tud illeszkedni.
Egy határ megérdemli, hogy egyértelműen kimondjuk. A forró ragasztók kiválóan alkalmasak élszalagozásra, laminálásra, furnérozásra és nem szerkezeti összeszerelésre. Nem helyettesítik a szerkezeti ragasztót teherhordó hézagokban, ahol a merev térhálósító ragasztó vagy egy mechanikus rögzítő a helyes válasz.
Meleg olvadék PVA-val, epoxival és karbamid-formaldehiddel összehasonlítva
Az őszinte összehasonlítás rövid: a forró olvadék nyeri a vonal sebességét és a száraz eljárás tisztaságát, a PVA nyer a kötésenkénti költségen, ahol megfizethető a szorítási idő, és az epoxi vagy karbamid-formaldehid nyer, ahol a szerkezet és a nedvességállóság dominál.
Az üzletek ritkán váltanak ragasztót egyetlen okból. A döntés általában azon múlik, hogy milyen gyorsan kell mozogniuk az alkatrészeknek, mekkora alapterületet fogyasztanak a bilincsek, és minek lesz kitéve a kész darab élettartama során.
| Tulajdonság | Forró olvadék (EVA / PA) | PVA | Epoxi | Karbamid-formaldehid |
|---|---|---|---|---|
| Állítsa be vagy nyomja meg az időt | 5-60 másodperc | 20-60 perc befogva | 1-24 óra | 15-45 perc |
| Fuvarozó | 100% szilárd anyag, oldószermentes | Víz alapú | Kétkomponensű, oldószermentes | Víz alapú |
| Befogás | Csak nyomja meg, majd engedje el | Szorító vagy prés | Bilincsek, hosszú kötés | Prés, nagy szorítónyomás |
| Hőállóság | EVA körülbelül 60 °C-ig, PA 100 °C felett | Alacsony | Magas | Közepestől magasig |
| Hiánypótlás | Szegény, kapcsolatra van szüksége | Mérsékelt | Jó | Szegény |
| Nedvesség és kültéri használatra | Szegény unless a specific grade is chosen | Szegény | Jó | Mérsékelt |
| Tipikus famegmunkálói szerepkör | Élszalagozás, furnérozás, laminálás, gyors összeszerelés | Dübelek, szekrény összeszerelés | Javítás, külső, szerkezeti | Panel termékek, beltéri ajtók |
A kémia kiválasztása: EVA, PA, PES és TPU
Nem a márka, hanem a kémia határozza meg, hogyan viselkedik a forró olvadék egy famegmunkáló gépsoron: EVA a költségekért és az alacsony aktiválási hőmérsékletért, PA a hő- és kúszásállóságért, a PES a vékony, száraz filmekhez, amelyek jó hőteljesítményűek, és a TPU az ívelt vagy rugalmas laminátumok rugalmasságáért.
Négy polimercsalád szinte minden famegmunkálási alkalmazást lefed, és mindegyik rendelkezik egy hőmérsékleti ablakkal, amelyet nem szabad figyelmen kívül hagyni a folyamatlap megírásakor.
| Polimer | Lágyítási tartomány | Erő | Tipikus famegmunkálási felhasználás | Fő korlátozás |
|---|---|---|---|---|
| EVA | kb. 70-95 °C | Mérsékelt | Élszalagozás, membrán laminálás, általános összeszerelés | Körülbelül 60 °C fölé kúszik tartós üzemben |
| PA | kb. 110-140 °C | Magas | Élszalagozás konyhákba és meleg környezetbe, bútorok emelt üzemi hőmérséklettel | Magaser application temperature can scorch thin veneer on long dwell |
| PES | kb. 110-130 °C | Magas | Furnér- és panelfóliák, ragasztás habokhoz és textíliákhoz bútorokban | Egyenletes nyomást és sík, tiszta felületeket igényel |
| TPU | kb. 90-120 °C | Magas, flexible | Hajlított laminátumok, rugalmas fóliák, rugalmas aljzatok | Nedvességérzékeny, száraz tárolást igényel |
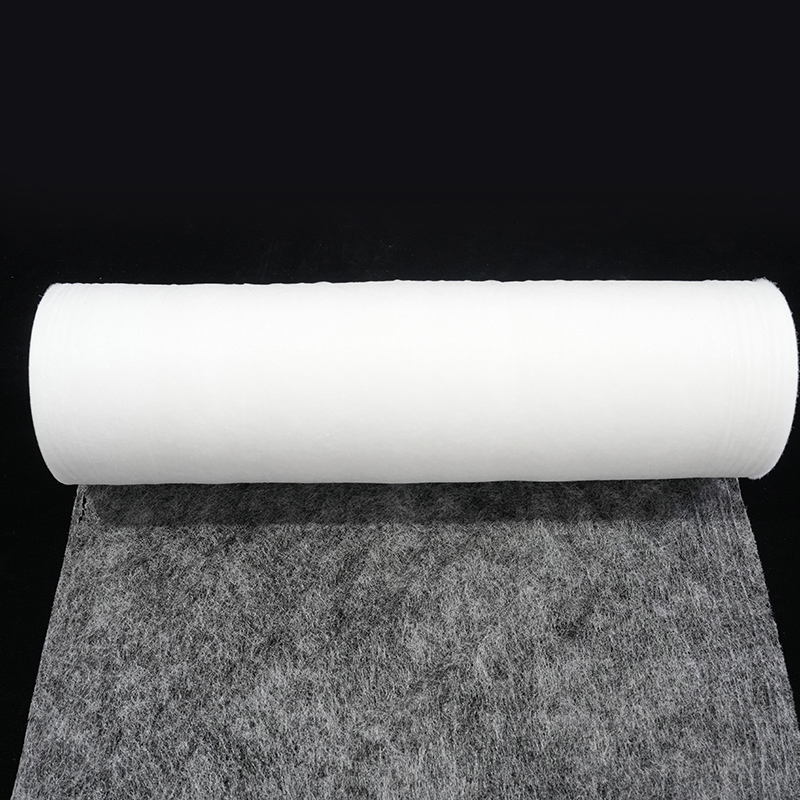
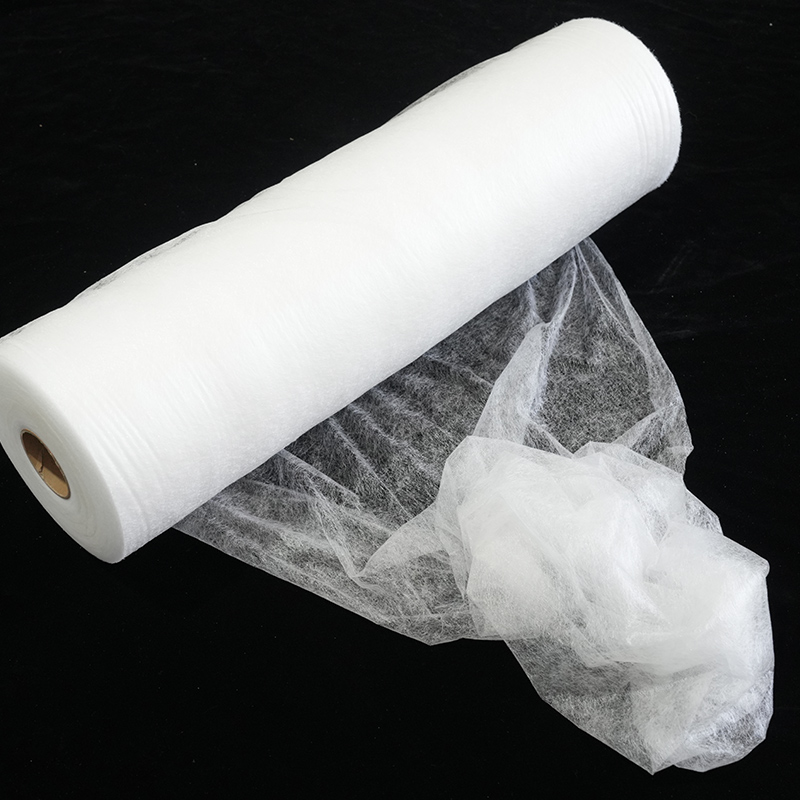
Ha a vonal hőérzékeny furnérokat, dekorációs papírt vagy vékony laminátumokat használ, akkor általában egy alacsony hőmérsékletű EVA szövedék, amelyet teljes anyatekercsként szállítanak, és az Ön munkaszélességéhez hasítanak, általában a leggazdaságosabb kiindulási pont, mert ez lehetővé teszi a laminálást annál a hőmérsékletnél alacsonyabb hőmérsékleten, amelynél az arc anyaga elszíneződik vagy felkunkorodik.
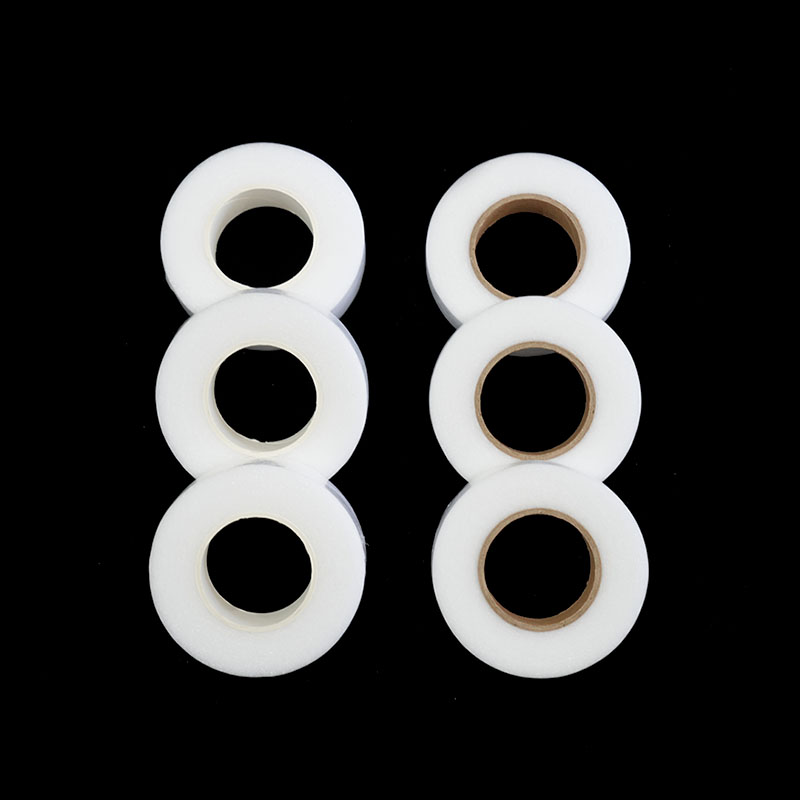
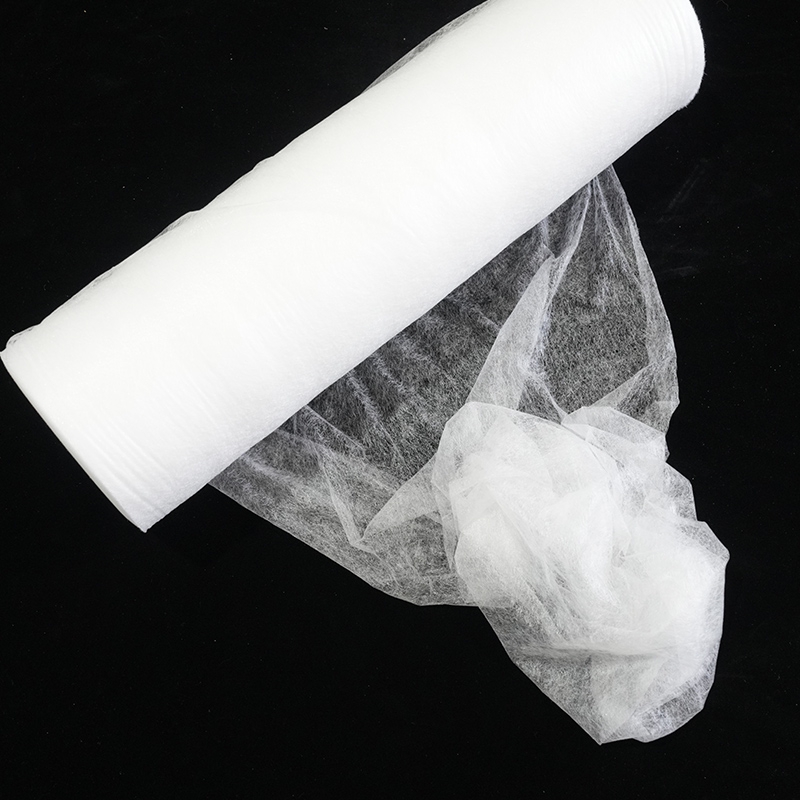 Alacsony hőmérsékletű EVA melegen olvadó ragasztószalagos anyatekercs Mother-roll EVA melegen olvadó ragasztószalag hőérzékeny furnérok, dekorációs papírok és vékony laminátumok alacsony hőmérsékletű ragasztására, folyamatos laminálási vonalakon. Termék megtekintése →
Ahol a melegen olvadó ragasztó elfér egy famegmunkáló műhelyben
A melegen olvadó ragasztó öt famegmunkálási műveletben érdemli ki helyét: élszalagozás, lapos laminálás és furnérozás, profilfóliázás, gyors részszerelés, javítás vagy utómunkálat.
- Élsávozás. Ez a legnagyobb mennyiségben használatos. A szalagot és a panel szélét egy olvadt gyöngy vagy egy előre bevont réteg köti össze, és az alkatrész közvetlenül a nyomóhenger után vágható és kaparható, anélkül, hogy közöttük leszorító állomás.
- Lapos laminálás és furnérozás. A panel és a furnér, dekorpapír vagy fólia közé fóliát vagy szövedéket helyeznek el, majd hő és nyomás hatására aktiválják egy membránprésben vagy egy hengeres laminálóban. A száraz kötési vonal azt jelenti, hogy nem kerül víz a furnérba, így a felület nem duzzad meg és nem távíródik.
- Profil csomagolás. A fóliák és a szövedékek hevítéskor alkalmazkodnak az ívelt MDF és alumínium profilokhoz, ami olyan bútorelemekhez illeszkedik, amelyeket a laposprés nem ér el.
- Gyors részegység. A dübelek, gérvágók és keretek másodpercek alatt kezelhetők, ami lerövidíti azt az időt, ameddig a hasított test elfoglalja a fúrót, és csökkenti a folyamatban lévő munkát.
- Javítás és átdolgozás. Mivel a polimer hőre lágyuló, a megemelt él vagy az áthelyezett furnérfolt forró vasalóval újraaktiválható, nem pedig leselejtezhető.
Furnérozáshoz és lapos lamináláshoz praktikus választás a hátlappapírral ellátott PES fólia: a papírhordozó megakadályozza, hogy a fólia elakadjon a tekercsen, a fólia pedig magas préselési hőmérsékleten gyorsan megolvad, így tiszta, vékony, oldószermentes kétoldalas kötést biztosít a fa alapú paneleken.
 PES Hot Melt ragasztófólia hátlappapírral Hátlappapír PES fólia furnér és lapos lamináláshoz, tiszta, vékony, oldószermentes kétoldalas ragasztást biztosít a fa alapú paneleken magas hőmérsékleten préselve. Termék megtekintése →
A kötés minőségét meghatározó folyamatbeállítások
A famegmunkálás során a kötés minőségét öt Ön által szabályozott változó határozza meg: az alapfelület hőmérséklete, a ragasztó hőmérséklete, a nyitott idő, a bevonat tömege és nyomása, a fa nedvességtartalma pedig mindegyik mögött csendesen ül.
Az aljzat hőmérséklete többet számít, mint azt a legtöbb kezelő elvárja. A hideg fa szinte azonnal lehűt egy vékony ragasztógyöngyöt: kb. 15 °C alatt a nyitott idő összeomlik, és a ragasztórétegek átfedik a második felület megjelenését. Az alkatrészek télen 18-25 °C-on tartása gyakran a legolcsóbb minőségi javítás.
A ragasztó hőmérsékletének a beszállítói ablakon belül kell lennie, és a közepétől kb. ±5 °C-on belül kell lennie. A melegebb futás az áramlás javítása érdekében felgyorsítja az oxidációt, amely néhány héttel később sötétedésként, égett szagként és mérhető kötési szilárdságvesztésként jelenik meg.
A nyitvatartási időnek hosszabbnak kell lennie, mint a valós összeszerelési idő, nem pedig az ideálisnak. Ha egy panelnek az applikátortól a présig kell utaznia, mérje meg ezt az utat, és hasonlítsa össze a közzétett nyitvatartási idővel, majd állítsa be a bevonat súlyát, vagy válasszon hosszabb nyílt idejű fokozatot.
A bevonat tömege gramm/négyzetméterben van megadva fóliák és szalagok esetében. A túl kevés kiéhezett, fényes vonalat eredményez, amely alacsony terhelésnél meghibásodik; túl sok kinyomódást, szivacsos kötési vonalat és látható ragasztót okoz a kész arcon. A nyomásnak és a tartózkodásnak éppen annyinak kell lennie, hogy egyenletesen nedvesítse mindkét felületet, ezért ellenőrizze, hogy a rés párhuzamos és a görgők igazak-e, mert a kötési szilárdságot befolyásoló tényezők általában mechanikusak, mielőtt kémiaiak.
A fa nedvességtartalma és felületi állapota lezárja a hurkot. A 6-8%-os nedvességtartalmú kemencében szárított alapanyag kiszámíthatóan viselkedik, míg a nedves vagy zöld alapanyag a kötési vonalon gőzzé villan. A poros, olajos vagy gyantában gazdag trópusi fajoknak friss homokra és néha alapozóra van szükségük, és az MDF szélén lévő laza szálak elhúzódnak a szalaggal.
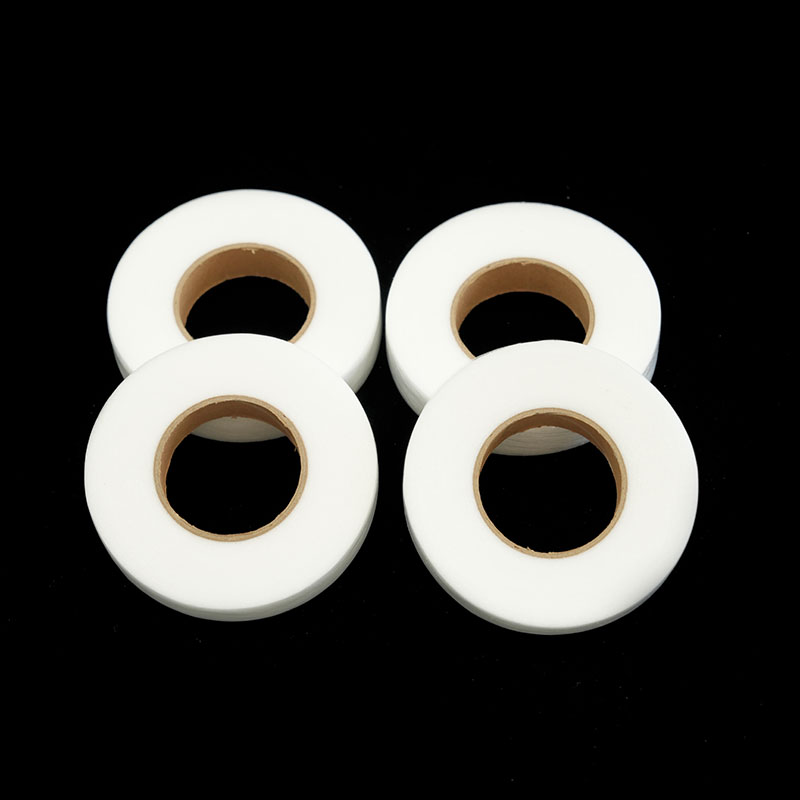 Egyedi PA poliamid melegen olvadó ragasztószalag Egyedi poliamid öntapadó hálófólia ruházati cikkek, lábbelik, autók és bútorok ragasztásához, állítható aktiválási hőmérséklettel, térfogattal, hálómintával és tekercsszélességgel. Termék megtekintése →
Gyakori problémák és megoldásuk
A famegmunkálás során a legtöbb melegen olvadó meghibásodás öt mintára osztható, és mindegyiknek mechanikai vagy termikus oka van, nem pedig rejtély a készítményben.
| Tünet | Legvalószínűbb oka | Praktikus javítás |
|---|---|---|
| A kötés lehűlés után kinyílik | Az aljzat túl hideg vagy túllépte a nyitott időt | Melegítse fel az alkatrészeket 18-25 °C-ra, csökkentse az átviteli távolságot, növelje a bevonat súlyát |
| Húrozás és pókhálózás | Az olvadék hőmérséklete túl magas, a fúvóka vagy a henger túl messze van az aljzattól | Csökkentse az olvadék hőmérsékletét 5 °C-os lépésekben, zárja be a rést, ellenőrizze a levágást |
| Éhezett, fényes kötésvonal | A túlzott nyomás kinyomja a ragasztót, vagy túl alacsony a bevonat tömege | Csökkentse a görgő- vagy présnyomást, ellenőrizze a bevonat tömegét és a fólia alaptömegét |
| Meghibásodás hónapok után meleg szobában | Az EVA lágyulási tartománya fölé kúszik | Váltson PA, PES vagy magasabb lágyító fokozatra az adott komponenshez |
| Buborékok, hólyagok vagy habzás | Nedvesség a furnérban vagy panelben, vagy beszorult levegő a résnél | Száraz alaplevet 6-8% nedvességtartalomig, lassítsd le a rést, adj hozzá egy rövid előmelegítést |
Gyakran Ismételt Kérdések
Elég erős az olvadékragasztó a famegmunkáláshoz?
Élszalagozáshoz, lamináláshoz, furnérozáshoz és nem szerkezeti összeszereléshez igen, teherhordó szerkezeti hézaghoz viszont nem. A tiszta, száraz fafelületen megfelelően beállított forró olvadékkötés jól bírja a nyírást és a hámlást normál bútorterhelés mellett; amit nem tolerál, az a tartós hőség, a tartós hámlási terhelés vagy a kiéhezett kötési vonal. Ha a hézag szerkezeti terhelést hordoz, használjon helyette merev térhálósító ragasztót vagy mechanikus rögzítőelemet.
Használható a forró ragasztó kültéren?
A szabványos EVA minőségek nem alkalmasak tartós kültéri expozícióra. A lágyulási tartomány feletti nedvesség, UV és nyári felületi hőmérséklet kúszást és a kötés esetleges meghibásodását okozza. Kültéri vagy nedves üzem esetén nagyobb teljesítményű vegyszer és nedvességálló specifikáció szükséges, valamint a hézagot tervezéssel, festéssel vagy mechanikus rögzítéssel is védeni kell.
Mi a különbség a forró olvadékfilm és a forró olvadék granulátum között?
A granulátumokat a gép belsejében megolvasztják, és gyöngyként vagy hengerrétegként alkalmazzák; a fóliát előre bevonják szabályozott vastagságig, és egyszerűen az aljzatok közé fektetik. A granulátumok kilogrammonkénti költsége olcsóbb, és a nagy sebességű élszalagozáshoz is megfelel, míg a fólia egyenletes, száraz kötési vonalat ad látható ragasztókinyomódás nélkül, ezért előnyös furnér és vékony dekoratív felületeken.
Mennyi ragasztó kell valójában egy famegmunkálási ragasztáshoz?
Elegendő ahhoz, hogy mindkét felületet teljesen megnedvesítse anélkül, hogy a zsinórt kiéheztetné, és nem több. A túl sok ragasztó sokkal gyakoribb hiba, mint a túl kevés, mert a feleslegnek nincs hova mennie, és kinyomódik, szivacsos réteg vagy látható ragasztóvonal. A cél egy vékony, folytonos, enyhén áttetsző film a teljes ízületi területen. Kérdezze meg szállítójától a bevonat ajánlott tömegét a pontos aljzatpárhoz, majd erősítse meg egy hámlasztási teszttel, nem pedig vizuális ellenőrzéssel.
A melegen olvadó ragasztó ragasztja az MDF-et, a rétegelt lemezt és a forgácslapot?
Igen, feltéve, hogy a felület tiszta, száraz és laza szálaktól mentes. Az MDF és a forgácslap élei porózusak és gyorsan kivonják a hőt a ragasztóból, így a kissé nagyobb bevonatsúly és a rövid ideig tartó nyomás alatti tartózkodás általában érezhetően javítja az eredményt a tömör fához képest.
A famegmunkáláshoz használt forró olvadékragasztó kiválasztása három dologtól függ: a kémiát az üzemi hőmérséklethez, a szállítási formát a művelethez és a folyamatbeállításokat a sor tényleges sebességéhez. Az EVA lefedi a beltéri bútormunkák többségét, a PA a termékcsalád meleg végét, a PES vagy TPU fóliák és hálók pedig azt a vékony, egységes, oldószermentes ragasztási vonalat biztosítják, amelyet a furnér és a laminátum megkövetel.
Mivel ugyanaz a polimer szállítható filmként, szövedékként vagy porként, érdemes ellenőrizni a melegen olvadó ragasztófóliák, hálók és porok teljes választéka a szubsztrát párhoz, mielőtt megállapodna egy specifikációban, és kérne egy mintát, hogy futtasson a saját présbeállításai szerint. Egy rövid próba a valódi gyártási alkatrészeken többet árul el a nyitott időről, a bevonat súlyáról és a hőállóságról, mint bármely adatlap önmagában.

Vegye fel velünk a kapcsolatot